如何避免冰淇淋雪糕棒在高速灌装线上卡棒
- 分享
- 发布者
- 亚大鑫源
- 发布时间
- 2026/9/24
概要
高速冰淇淋生产线上的雪糕棒卡棒,往往不只是机器问题。本指南梳理常见成因——弯曲变形、尺寸波动与毛边毛刺,说明雪糕棒进入插棒机前必须做的 5 项检查、如何制定直线度公差,以及审批大货订单前该向供应商确认哪些事项。
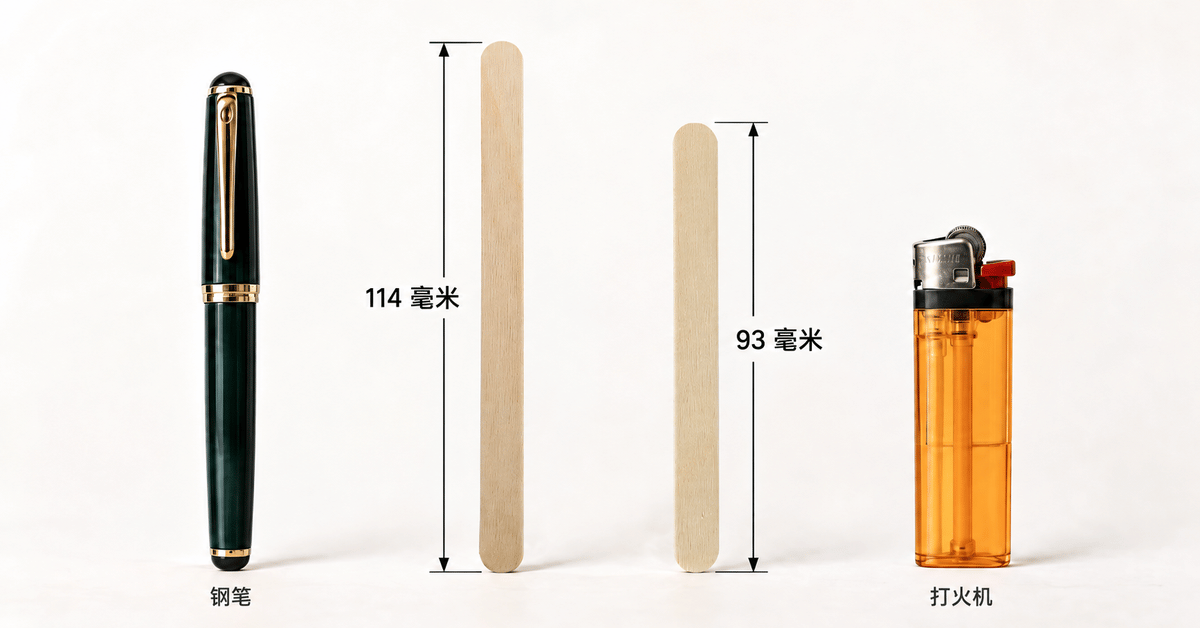
冰淇淋棒的平直度、尺寸一致性以及供应商的质量检验记录,如何帮助您减少生产线停机,保障设备持续稳定运行。 高速灌装生产线上的卡棒问题,大多与以下三个因素有关:冰淇淋棒弯曲或变形、尺寸偏差超出公差范围,以及毛刺或粗糙边缘卡住送料通道。建议您首先依据明确的书面公差标准检验冰淇淋棒,留存批次级质量检验记录,并在批准大批量采购前,先使用供应商提供的样品进行上机测试。同时,也要检查设备端的潜在问题,例如送料机构磨损、模具定位偏差等。 以每小时 48,000 根冰淇淋棒的生产速度计算,一条冰淇淋成型生产线每分钟大约需要 800 根冰淇淋棒,也就是每秒超过 13 根。在这样的运行速度下,一根弯曲或尺寸超出公差范围的冰淇淋棒,就可能造成送料异常、插棒失败,甚至导致生产线意外停机。 出现这种情况时,人们通常会首先检查设备。有时候,问题确实来自设备。但冰淇淋棒同样是一个可以快速检查的变量,而且您可以在采购时明确规格,并要求供应商进行检验和验证。 本指南面向生产经理、技术采购人员和采购团队,主要介绍冰淇淋棒相关问题的常见原因、如何判断问题是否与棒材有关、如何进行新规格的上机测试,以及在批准大批量订单前应该向供应商确认哪些信息。亚大鑫源已有 30 年桦木和竹制冰淇淋棒生产经验。本指南也整理了我们认为采购商在评估任何供应商时都应该进行的检查——包括对亚大鑫源自身的检查。 与雪糕棒相关的送料问题,通常来自三类原因:弯曲或变形的雪糕棒、尺寸不一致,以及毛边或粗糙边缘。其中任何一项都可能扰乱送料、定位或插棒。机器磨损与送料器设置也会造成类似现象,因此两侧都要查。 木材是天然材料,即便是经过窑干的雪糕棒也可能弯曲、扭转或弓形。在低速下,轻微弯曲的棒可能无人察觉地通过。在高速下,雪糕棒在送料通道或插棒导槽中稳定下来的时间大幅缩短,直线度的重要性因此更高。 长度、宽度与厚度都会影响雪糕棒的送料与定位。若同一批次内尺寸波动很大,或批次之间出现漂移,操作人员可能不得不反复调整产线。这些被消耗掉的调整时间,直接挤压有效运行工时。 表面质量不只是外观问题。毛刺与表面不平整会卡在送料通道中,打断顺畅移动。表面处理良好的雪糕棒,在消费者手中也是更好的体验。 小批量手工抽样也可能漏掉问题:某一批可能通过了抽检,却仍含有足以造成反复中断的变形棒。 并非每一次卡棒都是雪糕棒的问题。送料通道磨损、送料器设置、模具对齐与插棒时序都可能参与其中。重点不在于把责任推给雪糕棒。先查雪糕棒成本很低,而且能避免您围绕不稳定来料去调机。 把产线上观察到的现象,对应到最可能的排查区域。以下只是第一轮排查线索,不是诊断结论。请结合设备供应商的意见与您自己的检验数据确认根本原因。 一个实用习惯:问题出现时,从受影响批次中取一把雪糕棒,平放在平面上,检查是否有肉眼可见的弯曲或扭转。如果有,您就有了可以向供应商提出的具体发现;如果没有,机器侧就值得更仔细地检查。 在调整机器参数之前,先核实雪糕棒的 5 件事:直线度、尺寸、表面光洁度、含水率与批次一致性。每项检查都很快,而合在一起就能告诉您:应当优先关注雪糕棒还是设备。 不存在一套适用于所有工厂的验收标准。请与供应商共同确定验收标准,并对照您自己的设备要求进行验证。 如果雪糕棒超出约定公差,请先解决来料问题,再做进一步的机器调整。如果雪糕棒在公差范围内,您排查设备时就能更有把握。 对于返单,建议为每一批留一份简短记录:供应商批号、到货日期、约定规格、抽样数量、实测结果、可见缺陷与您的判定结论。长期对比下来,这些记录能在波动演变成生产问题之前就暴露出规律。它们还能把供应商的 COA 变成您自己掌握的工具,而不只是一份归档文件。 送料与插棒系统依赖稳定一致的雪糕棒几何形状。弯曲或尺寸不一致的雪糕棒可能扰乱定位或插棒,提高送料错位与非计划停机的风险。实际影响程度取决于您的设备、送料器设计与验收公差。 由于一件成品对应一支雪糕棒,雪糕棒的消耗量与线速度直接成正比。微小的偏差每小时会重复上千次,因此整批的一致性比任何单支样品的外观都更重要。 单支外观良好的雪糕棒,几乎说明不了整批生产批次的波动情况。对于高速应用,应评估具有代表性的样品并审阅批次级检验数据,而不是依赖几支手工挑选出来的样品。 以上数据来自亚大鑫源的产品资料,仅供参考。实际运行速度取决于设备型号、雪糕棒规格与生产条件。 “变形”并不是一个单一测量值。曲弯、锯齿与香蕉是不同形态的变形,各自需要独立的限值。亚大鑫源目前的规格如下: 检测结果会记录在 COA 上。当您编写自己的采购规格时,请向每一家供应商询问每种变形是如何测量的,以便进行同口径对比。 向供应商问四件事:直线度如何测量、检验时检查哪些缺陷、结果是否按批次记录、能否在您自己的产线上试跑样品。回答清晰,您才能拿它们对照自己的验收标准来比较供应商。 以下是亚大鑫源对这几个问题的回答,供您以同一标准去要求任何供应商,包括我们。 雪糕棒先经机械砂光,再进入第二段抛光。该工艺旨在获得更光滑、更一致的表面,并减少可能影响送料的毛刺与木刺。 每一支雪糕棒都会经过 14 相机光学分选系统,在出货前识别并剔除超出规定公差的雪糕棒。目标是在工厂端拦下超差雪糕棒,不让它们到达您的产线。分选能降低弯曲变形导致的送料风险,但无法消除所有可能的卡棒原因。 雪糕棒经窑干处理,含水率控制在 12% 及以下。尺寸公差如下: 文件涵盖的内容各不相同,分开理解会更有帮助: 每份文件的范围取决于产品与目标市场。告诉我们雪糕棒将用于何处,我们会确认需要提供的相关文件。 根据您的模具与插棒系统来选择雪糕棒的长度、材质与公差,然后在任何大货订单之前,用样品试机来确认选择。决定因素应当是产品设计、设备兼容性与试机结果,而不只是材质名称或价格。 其他长度与厚度可按需定制,完整规格请见我们的 93 mm 与 114 mm 木质雪糕棒 产品页。 两者都是 100% 天然材料,不含填充物,未经化学处理,也不做漂白。请根据产品设计、品牌定位、您的规格要求与试机结果来选择。仅凭材质名称并不能保证与高速插棒机的兼容性,因此请务必测试您计划采购的雪糕棒。 亚大鑫源的雪糕棒适用于带插棒功能的成型线,包括 Tetra Pak、Gram Equipment、Technogel、无锡丹霄与南京山林,以及同类的回转式与直线式成型机,具体以规格与试机确认为准。为加快核对,请提前准备以下信息: 需要非标尺寸?我们的 定制木制与竹制产品 页面说明了哪些产品可以按单定制。 样品试机能说明某套雪糕棒规格是否适配您的实际成型线,而不只是雪糕棒到货时看起来是否正确。在批准大货订单之前,请依次完成以下步骤: 一次成功的试机并不保证未来每一批都得到相同结果。请保留已确认的样品及其规格,作为来料检验与返单的参照。 即便雪糕棒在出货时符合约定规格,也应当避免受潮、结露与不当存放条件的影响。亚大鑫源将雪糕棒装入食品级密封 PE 袋,再放入出口纸箱;在雪糕棒投入使用前保持包装完整,包装才能发挥最佳效果。对生产团队的建议: 如果存放一段时间后才出现送料问题,请先将受影响的批次与妥善存放的参照批次做对比,再判定是原始生产规格导致的问题。 在询价之前,请向任何供应商提出以下六个问题。它们涵盖公差、检验、记录、试机样品与供货稳定性,答案能帮助您在同一基准上比较供应商。 我们的检验流程如何运作,可以看 质量检验页面。 先按书面约定的公差,核实雪糕棒的直线度、尺寸一致性与表面质量。与能够提供批次级检验记录的供应商合作,并在批准大货订单前做一次产线试机。同时也要检查送料器状态与对齐等机器侧因素。 弯曲变形的雪糕棒、尺寸不一致与毛边毛刺都会干扰送料与插棒。送料通道磨损、送料器设置、模具对齐与插棒时序也可能参与其中,因此雪糕棒与机器两侧都要检查。 针对每一种变形类型,规定与您的设备及验收标准相匹配、可测量的限值。亚大鑫源的规格为:曲弯 ≤ 2.8 mm、锯齿 ≤ 2.8 mm、香蕉 ≤ 10.4 mm,并逐批记录在 COA 上。与任何供应商对比时,都要先确认其测量方法。 木制雪糕棒可用于高速成型应用,但兼容性取决于雪糕棒尺寸、直线度公差、送料器设计与运行条件。亚大鑫源供应适用于高速应用的 93 mm 与 114 mm 桦木及竹制雪糕棒。请先与您的具体机型确认兼容性,并在批准大货前完成一次产线试机。 光学分选可以在雪糕棒到达您的产线之前,识别并剔除超出规定公差的雪糕棒,从而降低弯曲或不一致雪糕棒带来的风险。但它无法消除所有可能的卡棒原因,机器侧工况仍需检查。 可以索取技术规格书、直线度与尺寸公差、批次级 COA 记录、材质与食品接触相关文件,以及用于产线试机的样品。 如果您的产线正出现与雪糕棒相关的送料问题,把雪糕棒质量与机器工况放在一起检查,有助于在下一轮生产前锁定原因。 如果您正在为高速产线评估木制或竹制雪糕棒,亚大鑫源可以协助您复核规格,并安排样品做兼容性测试。请告诉我们您的设备型号、所需雪糕棒尺寸与目标线速度,我们会帮您明确大货下单前需要验证的事项。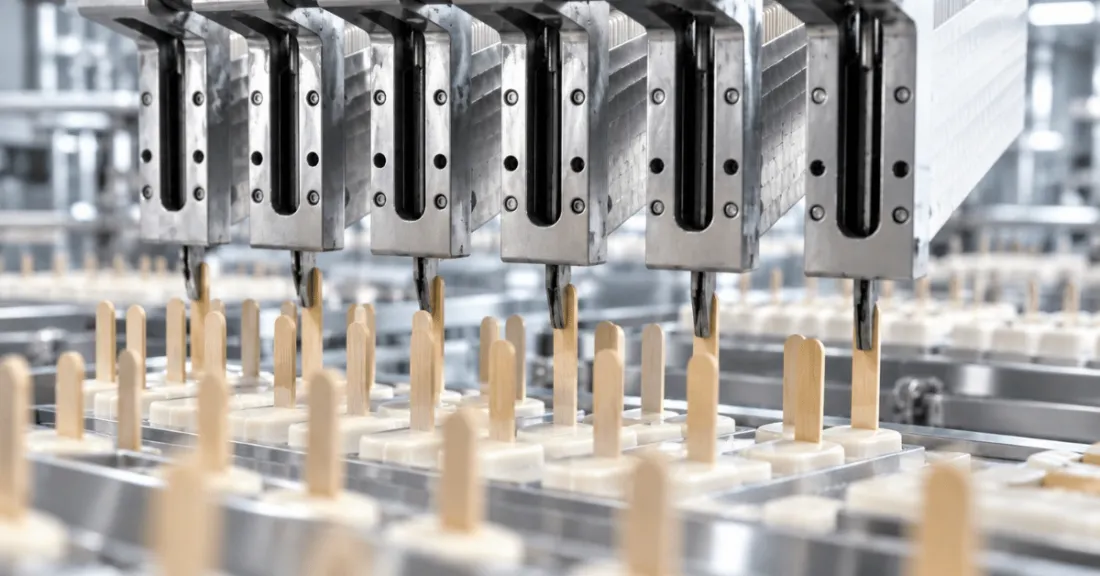
核心要点
01 当一根小小的冰淇淋棒让高速生产线停下来
核心要点
02 冰淇淋雪糕棒卡棒的原因有哪些?
1. 弯曲或翘曲的雪糕棒
2. 尺寸不一致
3. 毛边与粗糙边缘
三种常见的变形形态
需要留意的机器侧原因
03 如何排查冰淇淋雪糕棒的送料问题
观察到的现象 优先排查 卡棒频率突然上升 当前批次的直线度、尺寸与表面质量,并与之前批次对比 换批后问题开始出现 新批次的规格、来料检验结果与存放条件 某一条送料通道反复卡棒 通道磨损、对齐情况与该处的局部送料状态 雪糕棒歪斜着到达模具 雪糕棒变形、定位机构与插棒时序 04 雪糕棒进入插棒机前的 5 项质量检查
质量检查项 买家应核实的内容 直线度 对曲弯、锯齿、香蕉三种变形的明确限值,包括测量方法 尺寸 实测长度、宽度与厚度对照约定公差 表面光洁度 可见毛刺、粗糙边缘或木刺 含水率 明确的水分限值、测试方法与检验记录 批次一致性 COA、批次标识、抽样方法与判定标准 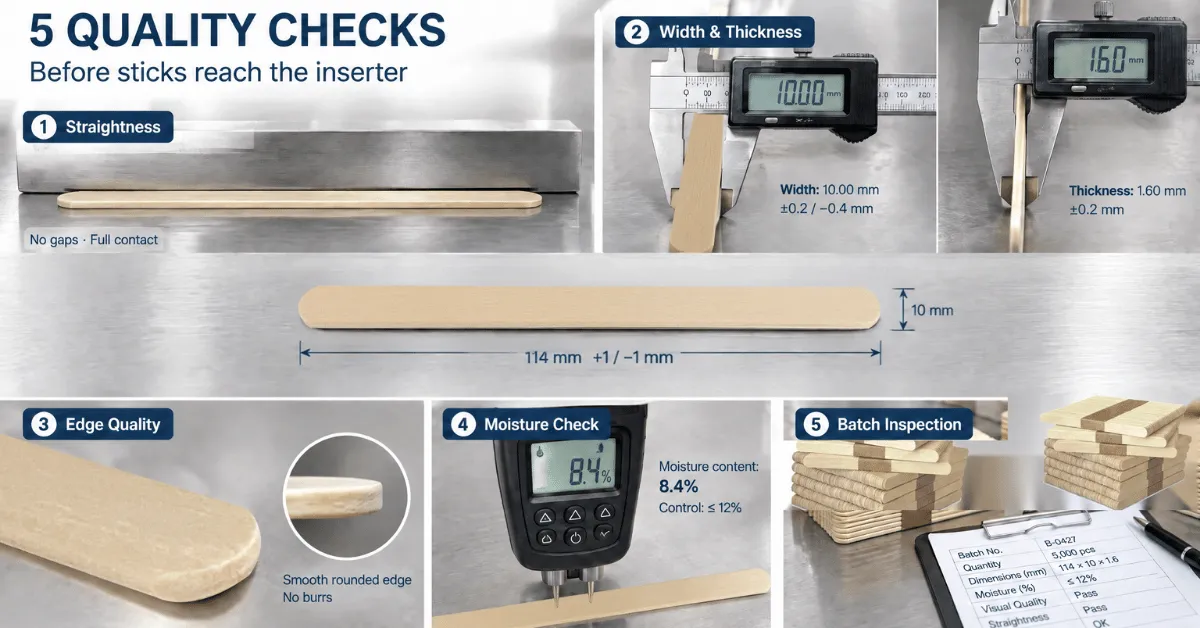
05 先查雪糕棒,再改机器设置
06 建立一份简单的来料检验记录
07 为什么直线度在高速下线速度下如此重要
常见线速度参考
设备 参考线速度 Gram Equipment 最高约 48,000 支/小时 Tetra Pak 利乐 最高约 43,200 支/小时 Technogel 最高约 36,000 支/小时 无锡丹霄 / 南京山林 6,000–22,000 支/小时 08 如何理解直线度规格
变形类型 亚大鑫源规格 曲弯(Curve) ≤ 2.8 mm 锯齿(Zig-zag) ≤ 2.8 mm 香蕉形(Banana) ≤ 10.4 mm 09 如何验证供应商的雪糕棒质量控制
表面处理:两段式抛光
外形:14 相机光学分选
含水率与尺寸
参数 93 mm 雪糕棒 114 mm 雪糕棒 标称尺寸(长 × 宽 × 厚) 93 × 9.6 × 2 mm 114 × 9.6 × 2 mm 长度 +1 / −1 mm(92–94 mm) +1 / −1 mm(113–115 mm) 宽度 +0.2 / −0.4 mm(9.2–9.8 mm) +0.2 / −0.4 mm(9.2–9.8 mm) 厚度 ±0.2 mm(1.8–2.2 mm) ±0.2 mm(1.8–2.2 mm) 单支重量 1.25 g(±0.05 g) 1.32 g(±0.05 g) 10 每批出货随附的文件
11 如何为您的产线选择合适的雪糕棒
93 mm 与 114 mm 之比较
桦木与竹子之比较
下单前先确认设备兼容性
12 大货下单前如何做样品试机
13 存放与搬运:到货后守住雪糕棒品质
14 抗卡棒冰淇淋雪糕棒的买家清单
要问的问题 为什么重要 曲弯、锯齿与香蕉变形的直线度限值分别是多少? 为每一类变形设定清晰的验收标准 每支雪糕棒如何检验、检查哪些缺陷? 说明检验实际覆盖的范围 是否提供批次级 COA 记录? 让您能逐批验证一致性 你们的尺寸公差是多少? 帮助把雪糕棒与您的插棒系统匹配起来 能否提供用于试机的样品? 在量产之前确认兼容性 能否支持大批量返单? 反映长期供货的稳定性 15 关于冰淇淋雪糕棒卡棒的常见问题
高速产线上如何避免雪糕棒卡棒?
木质雪糕棒为什么会在自动插棒机中卡棒?
我应该规定多大的直线度公差?
木质雪糕棒能用在每小时 48,000 支的产线上吗?
光学分选能减少雪糕棒卡棒吗?
向木制雪糕棒制造商索要资料时,应该要什么?
16 下一步:把雪糕棒与机器一起查